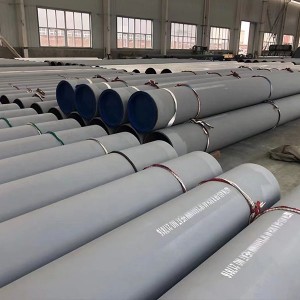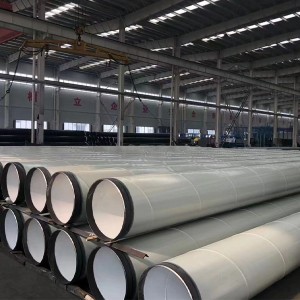


9711 Standardna spiralna čelična cijev
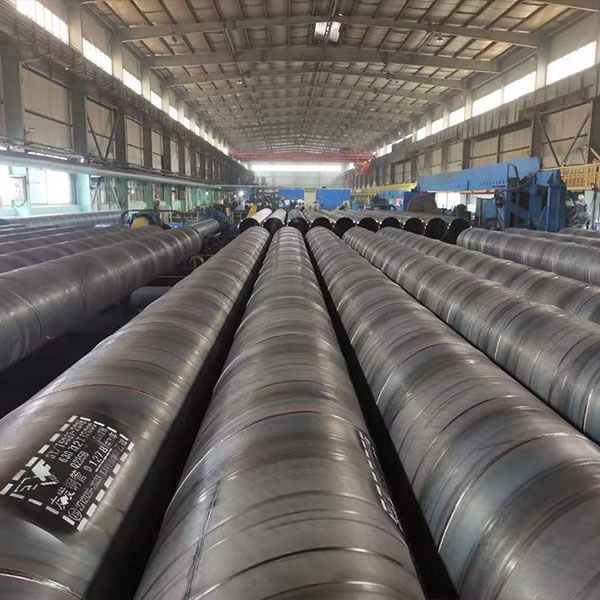


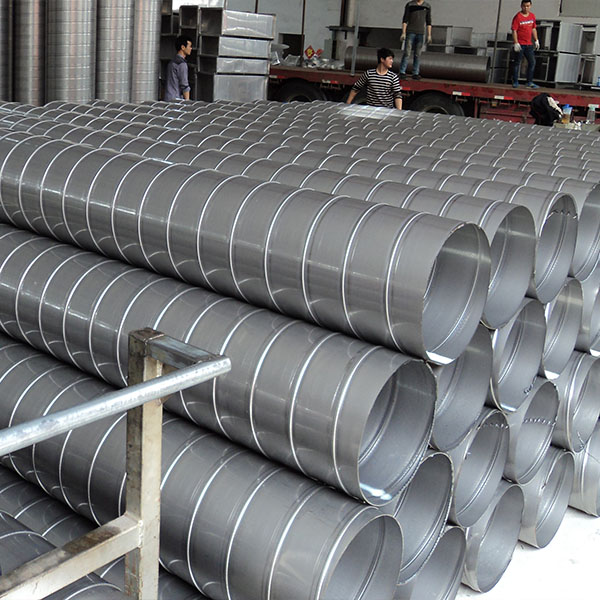
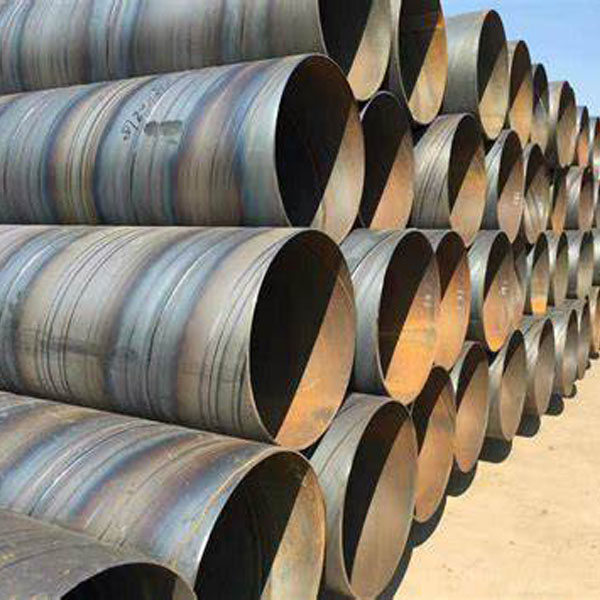
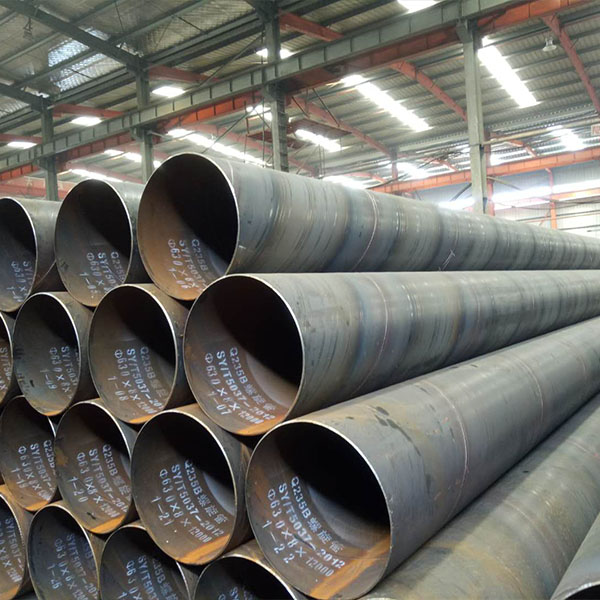
Standardna spiralna čelična cijev 9711 naziva se i nacionalna standardna spiralna čelična cijev. Izdržljivost standardne spiralne čelične cijevi 9711 uglavnom se zasniva na naprezanju pri lomu nakon određenog vremena pod visokim temperaturama. To se naziva izdržljivost. Trajna čvrstoća obično se odnosi na stepen pucanja uzorka nakon 5 do 10 sati pod određenim temperaturnim uslovima.
Uglavnom se koristi za: naftu, prirodni plin
(1) Sirovine su čelična traka u kolutovima, žice za zavarivanje i fluksovi. Prije ulaganja su potrebne stroge fizičke i hemijske inspekcije.
(2) Sukobljeni spoj glave i repa čelične trake, koristiti jednožično ili dvožično zavarivanje pod praškom, nakon namotavanja u čeličnu cijev, koristiti automatsko zavarivanje pod praškom za popravno zavarivanje.
(3) Prije oblikovanja, traka se podvrgava ravnanju, obrezivanju rubova, blanjanju rubova, čišćenju i transportu površine, te prethodnom savijanju.
(4) Električni kontaktni manometar se koristi za kontrolu pritiska u cilindrima sa obe strane transportera kako bi se osiguralo nesmetano prenošenje trake.
(5) Usvojite vanjsku kontrolu ili internu kontrolu valjanja.
(6) Uređaj za kontrolu razmaka zavarenog šava koristi se kako bi se osiguralo da razmak zavarenog šava ispunjava zahtjeve zavarivanja, a promjer cijevi, količina neusklađenosti i razmak zavarenog šava su strogo kontrolirani.
(7) I unutrašnje i vanjsko zavarivanje koriste American Lincoln električni aparat za zavarivanje za jednožično ili dvožično zavarivanje pod praškom, kako bi se dobile stabilne specifikacije zavarivanja.
(8) Svi zavareni spojevi se kontrolišu online kontinuiranim ultrazvučnim automatskim instrumentom za provjeru nedostataka, koji garantuje 100% pokrivenost spiralnih zavara nerazornim ispitivanjem. U slučaju nedostatka, automatski će se oglasiti alarm i oznaka se nanosi prskanjem, a proizvodni radnici mogu u bilo kojem trenutku prilagoditi parametre procesa kako bi se nedostatak na vrijeme otklonio.
(9) Mašina za rezanje plazmom zraka koristi se za rezanje čelične cijevi na pojedinačne komade.
(10) Nakon rezanja na pojedinačne čelične cijevi, svaka serija čeličnih cijevi mora proći strogi sistem prve inspekcije kako bi se provjerila mehanička svojstva, hemijski sastav, status taljenja zavara, kvalitet površine čeličnih cijevi i prošla nerazorna ispitivanja kako bi se osigurala kvalifikacija procesa proizvodnje cijevi. Nakon toga, cijevi se mogu zvanično pustiti u proizvodnju.
(11) Dijelovi s kontinuiranim oznakama sonične detekcije grešaka na zavaru ponovno se pregledavaju ručnim ultrazvukom i rendgenom. Ako postoji defekt, nakon popravke, ponovo se podvrgavaju nerazornoj kontroli sve dok se ne potvrdi da je defekt uklonjen.
(12) Cijevi na kojima se nalaze sučeono zavareni spojevi čelične trake i spojevi u obliku slova D koji se sijeku sa spiralnim zavarenim spojevima pregledavaju se rendgenskom televizijom ili snimanjem.
(13) Svaka čelična cijev podvrgava se hidrostatičkom ispitivanju pritiskom, a pritisak usvaja radijalno zaptivanje. Ispitni pritisak i vrijeme su strogo kontrolisani uređajem za detekciju mikroračunara hidrauličke čelične cijevi. Parametri ispitivanja se automatski štampaju i beleže.
(14) Kraj cijevi se mehanički obrađuje, tako da se vertikalnost čeone površine, ugao kosine i tupa ivica mogu precizno kontrolisati.